Détection d'anomalies
Rayure, coup, manque de matière, défaut de soudure ou de peinture. Le modèle apprend l'aspect d'une pièce conforme et signale tout écart.
- Apprentissage sur pièces bonnes
- Carte de chaleur du défaut
- Seuil réglable
Vision industrielle
Une caméra, un calculateur et un modèle entraîné sur vos pièces. Le système voit ce qu'un opérateur ne peut pas regarder en permanence : un défaut, une pièce manquante, un EPI oublié, une étiquette illisible.
Décrire votre besoin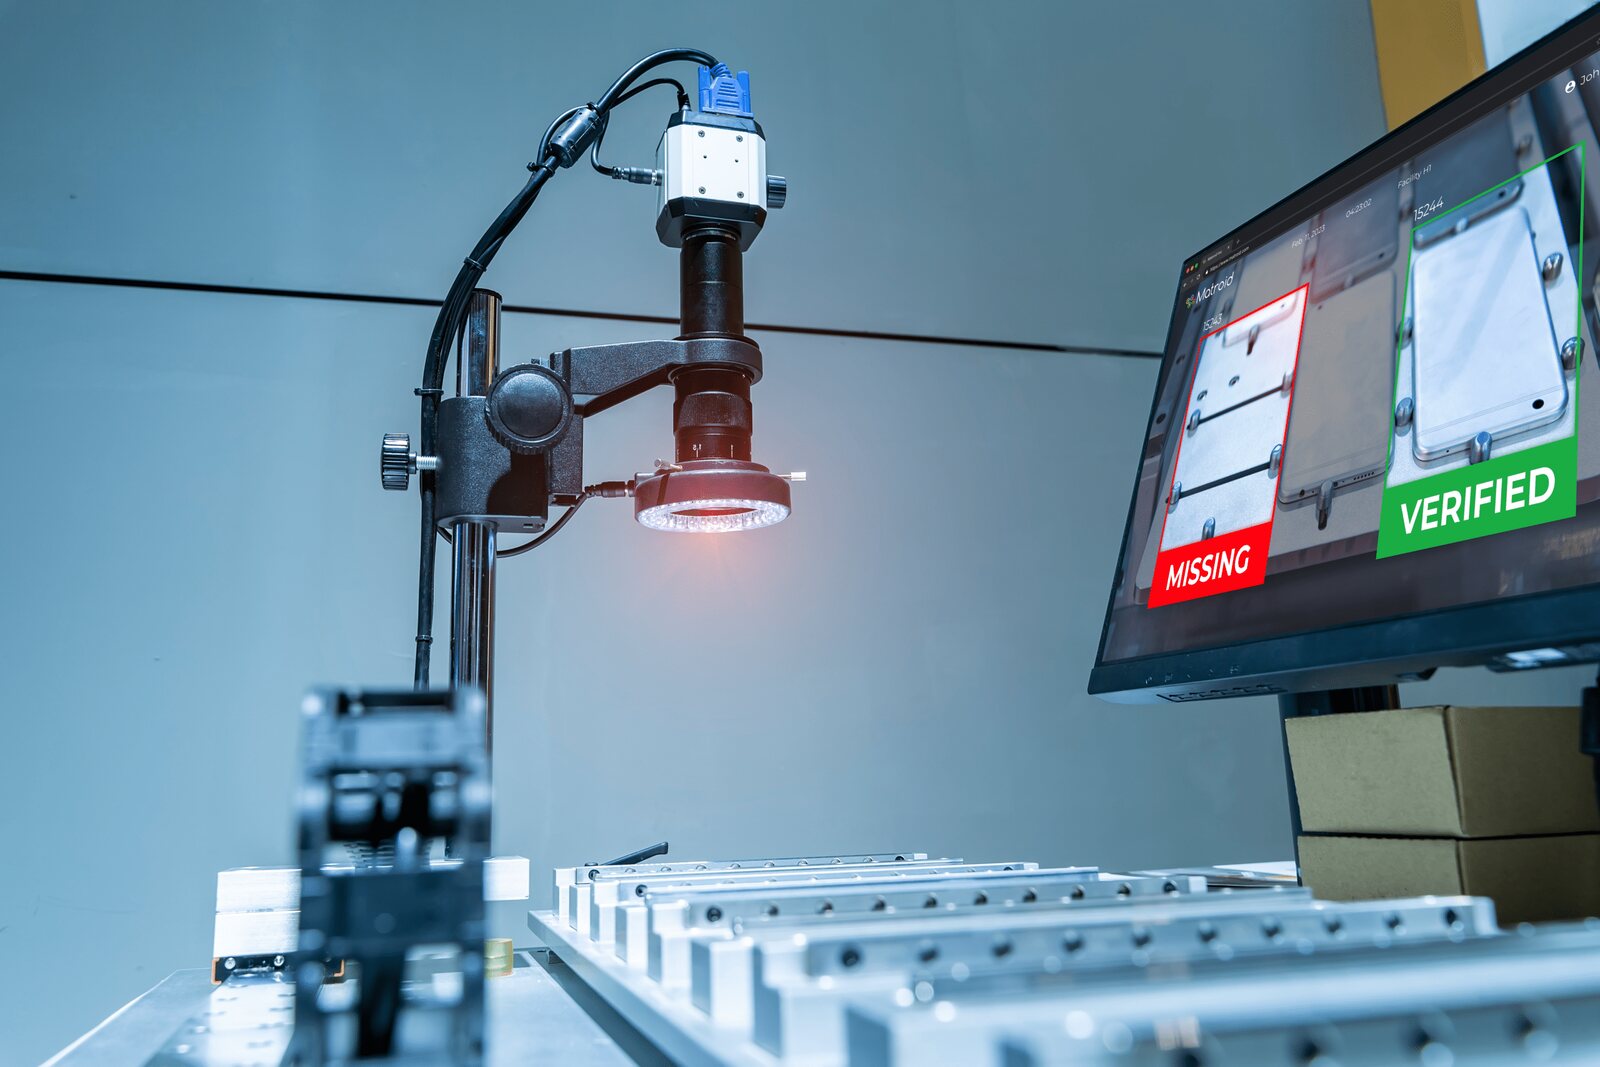
Ils se combinent sur un même poste.
Rayure, coup, manque de matière, défaut de soudure ou de peinture. Le modèle apprend l'aspect d'une pièce conforme et signale tout écart.
Présence, position, orientation, nombre de pièces dans un bac ou sur un convoyeur.
Port des EPI, présence en zone dangereuse, geste attendu au poste. Alerte en temps réel, sans identifier les personnes.
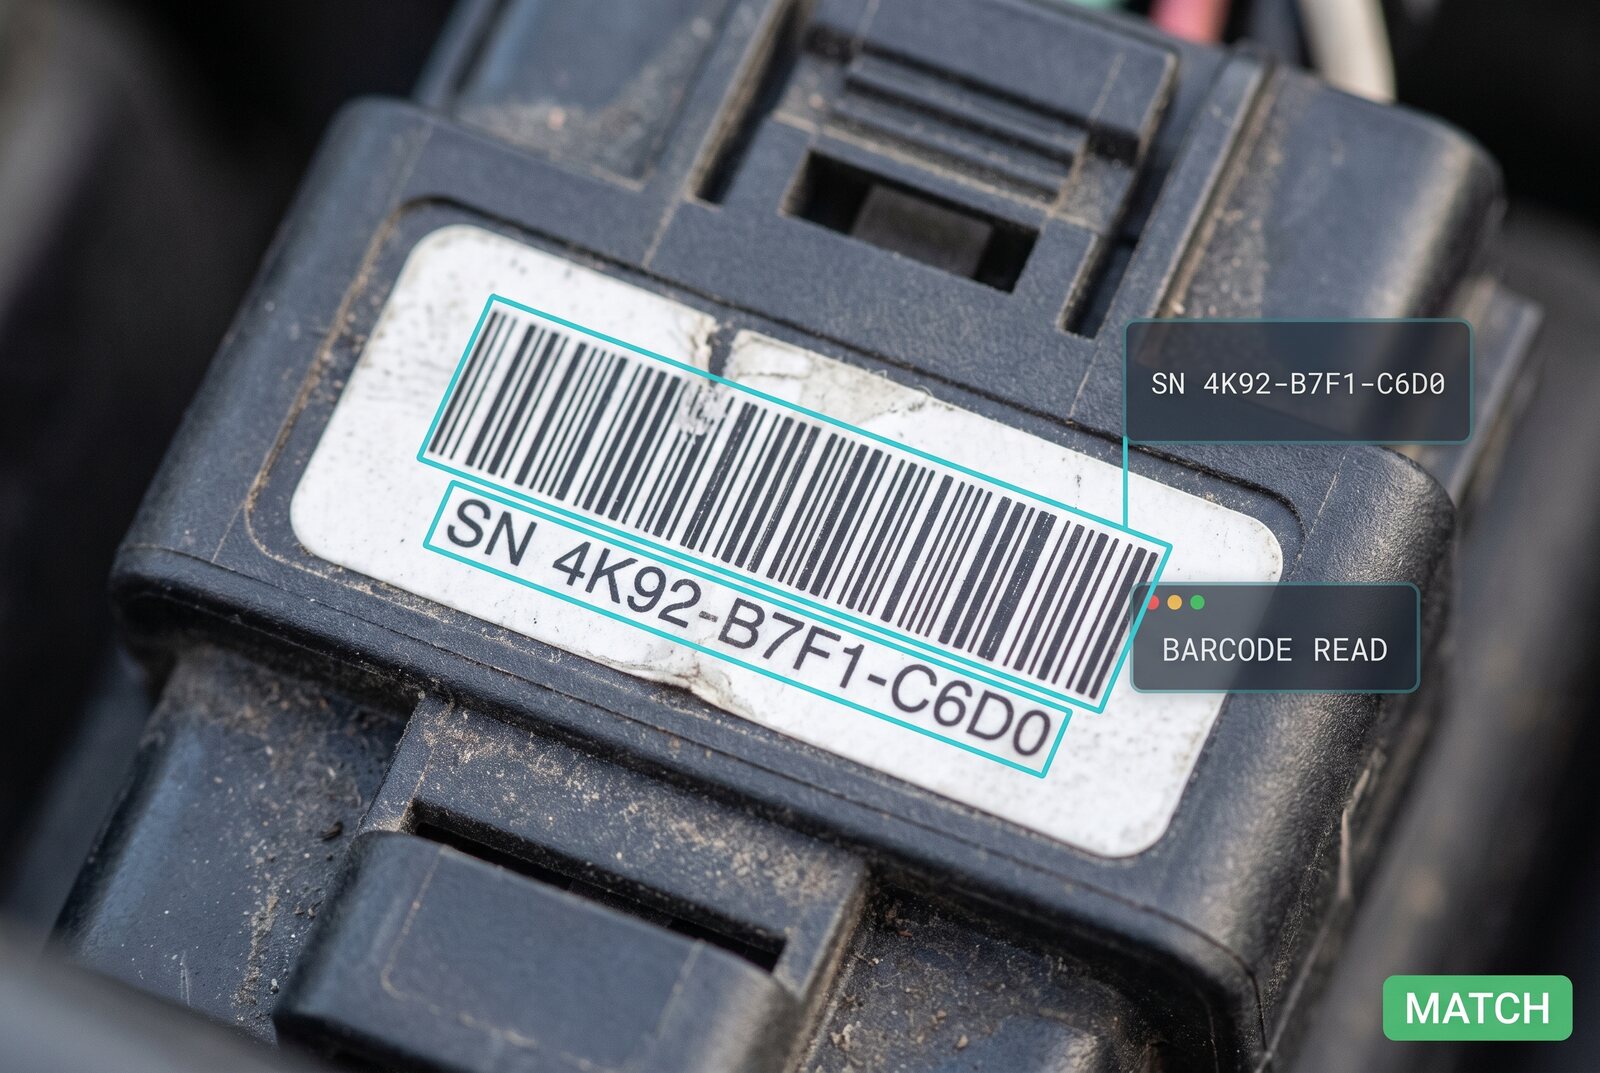
Étiquettes, numéros de série, codes-barres et Data Matrix, comparés à l'ordre de fabrication.
Longueurs, distances, diamètres et positions relevés à la caméra, avec ou sans profondeur.
Un verdict à l'opérateur, une image annotée archivée, une ligne de traçabilité. Les mêmes livrables que nos bancs.
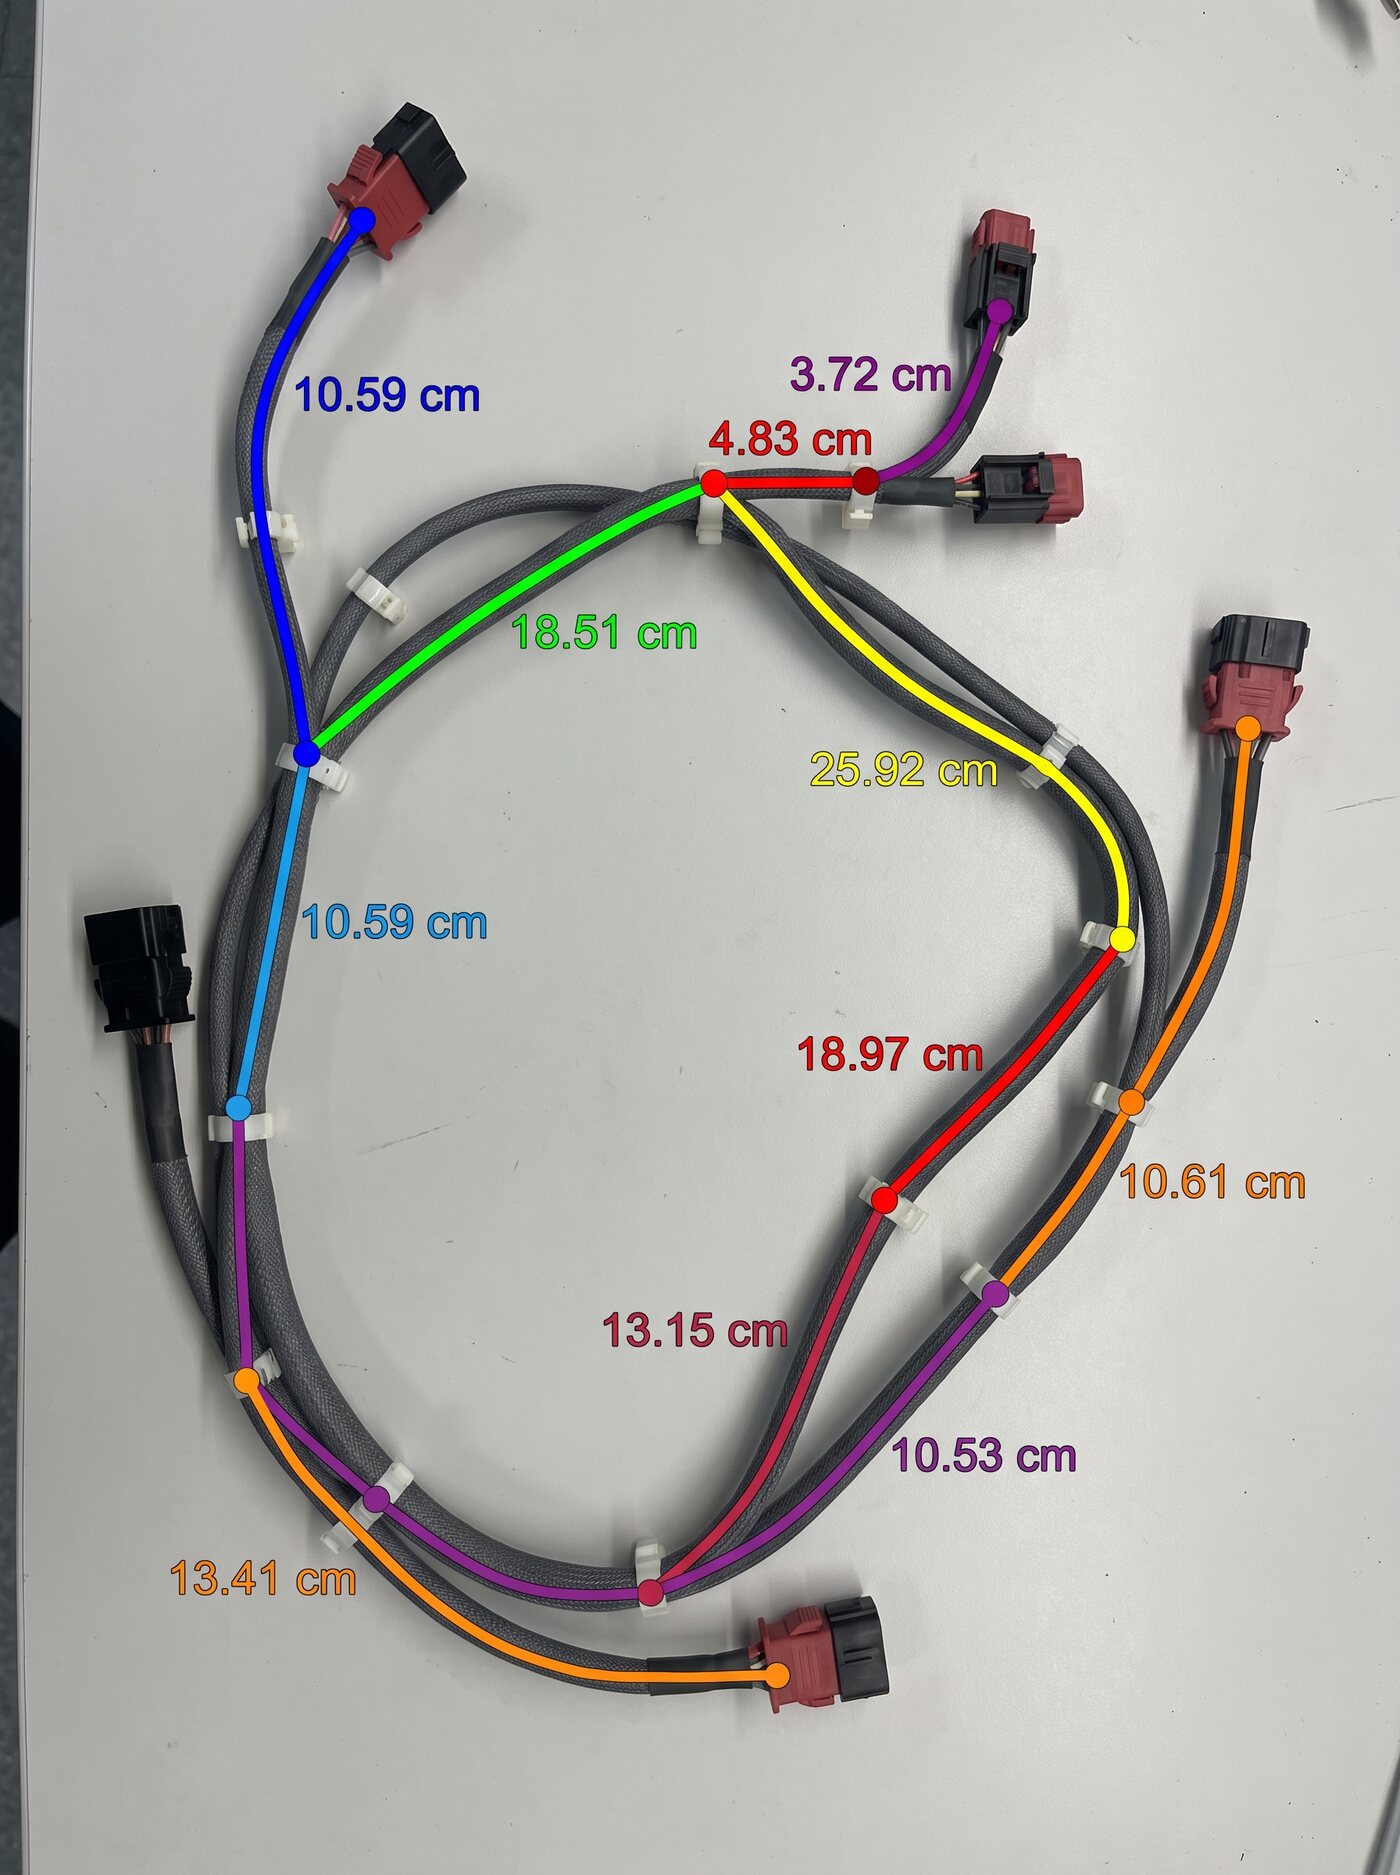
Le prolongement de notre testeur de cordons NEXO. La caméra reconstruit le tracé du faisceau posé sur la table, identifie chaque branche et relève sa longueur en quelques secondes.
Le contrôle au mètre ruban prend de longues minutes et ne laisse aucune trace. La vision donne toutes les branches d'un coup, avec une image annotée au dossier.
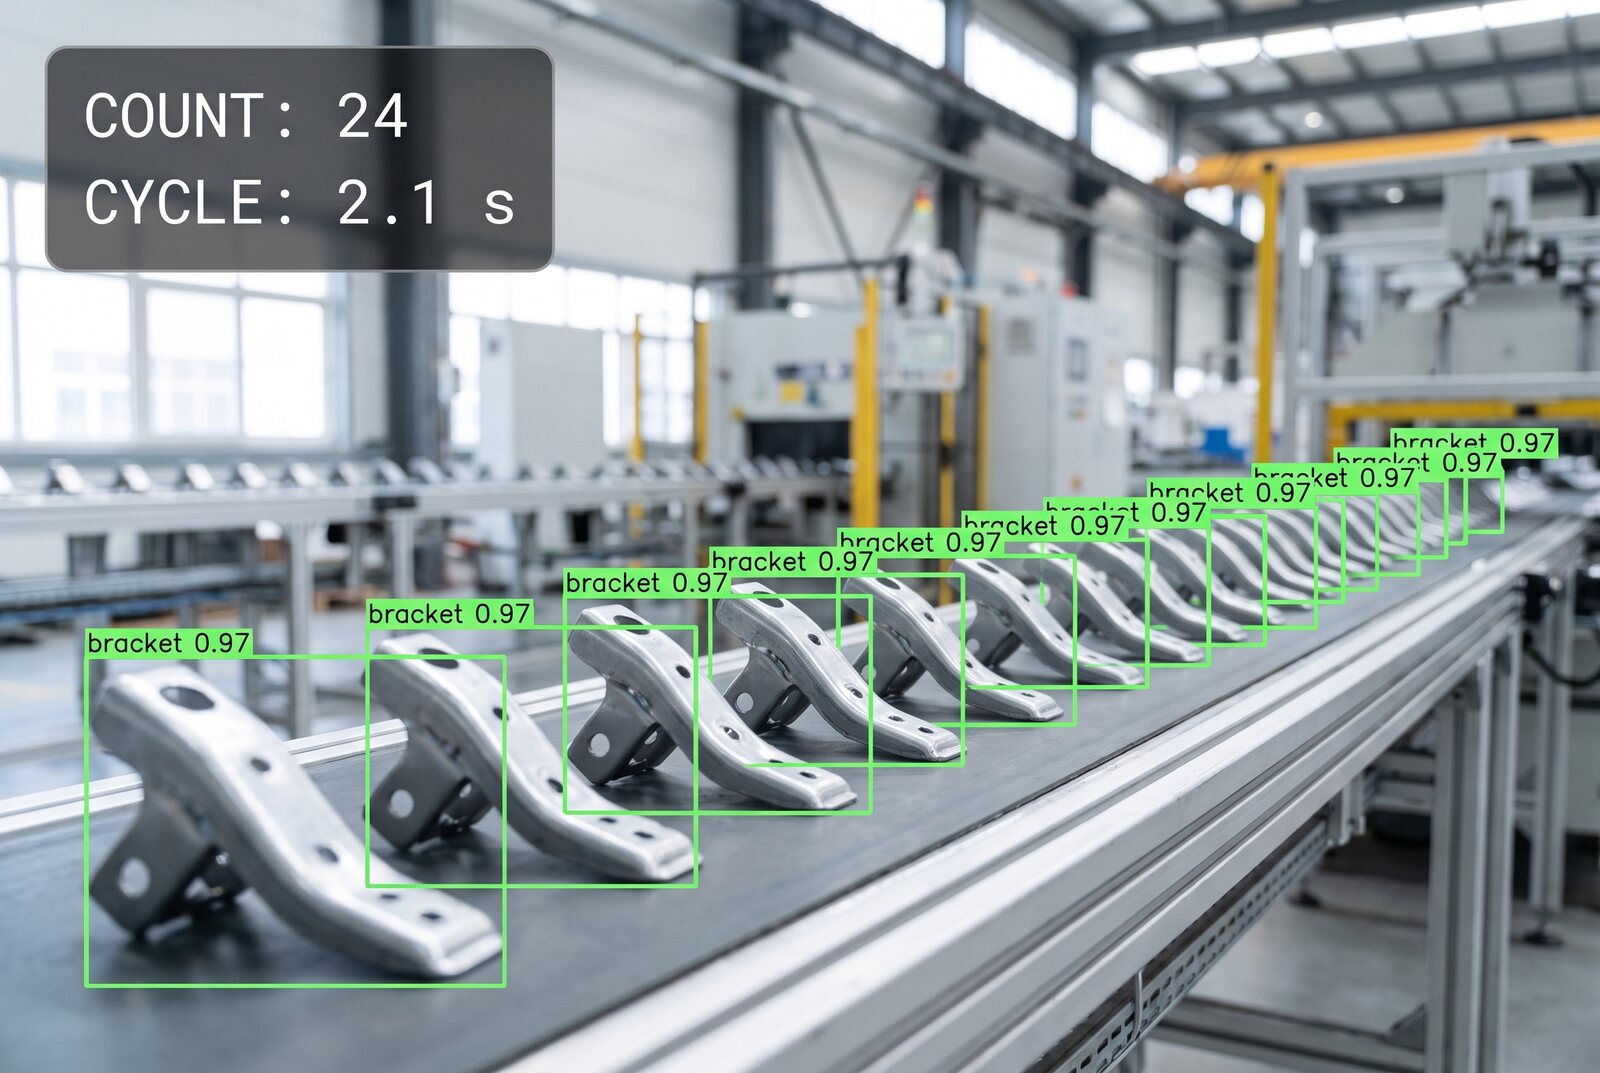
Sur un convoyeur ou un poste d'assemblage, le système repère chaque pièce, vérifie qu'elle est présente, bien orientée et en bon nombre, puis transmet le compte.
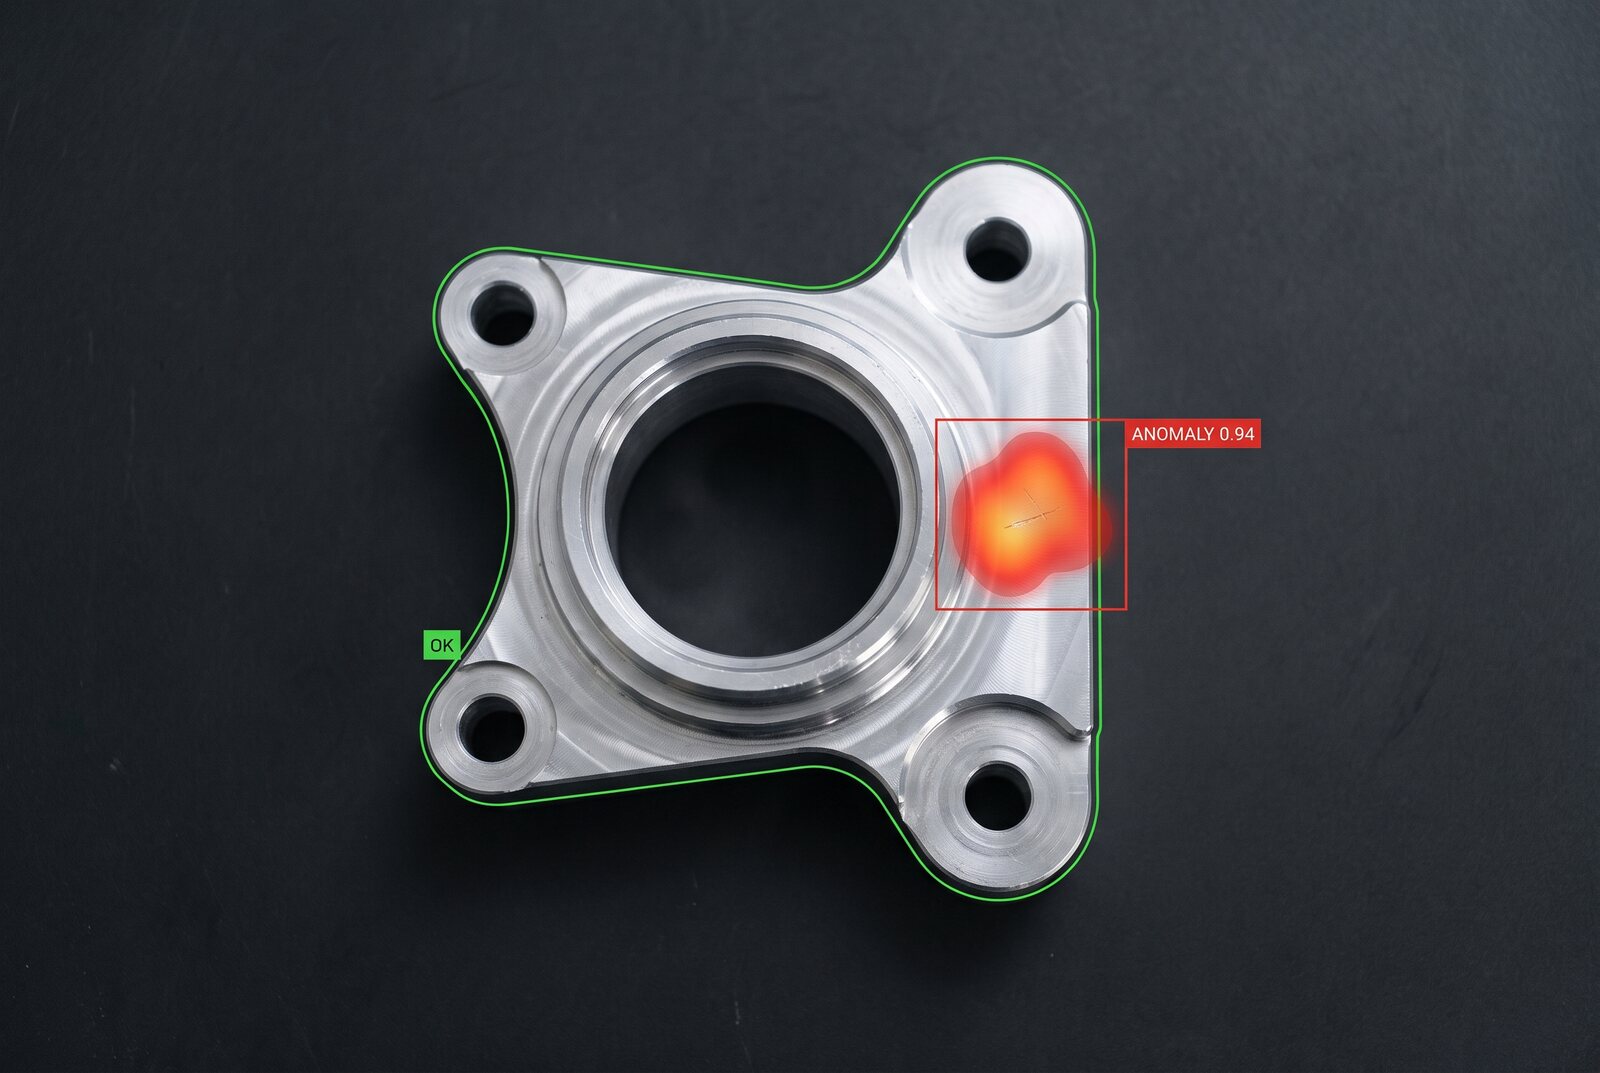
Le modèle apprend sur des pièces conformes, ce qui évite de collecter des centaines d'exemples de chaque défaut. Tout écart est signalé, localisé et noté.
Le seuil se règle avec vos contrôleurs : retouche, rebut ou passage.
Le système lit la scène, pas les identités.
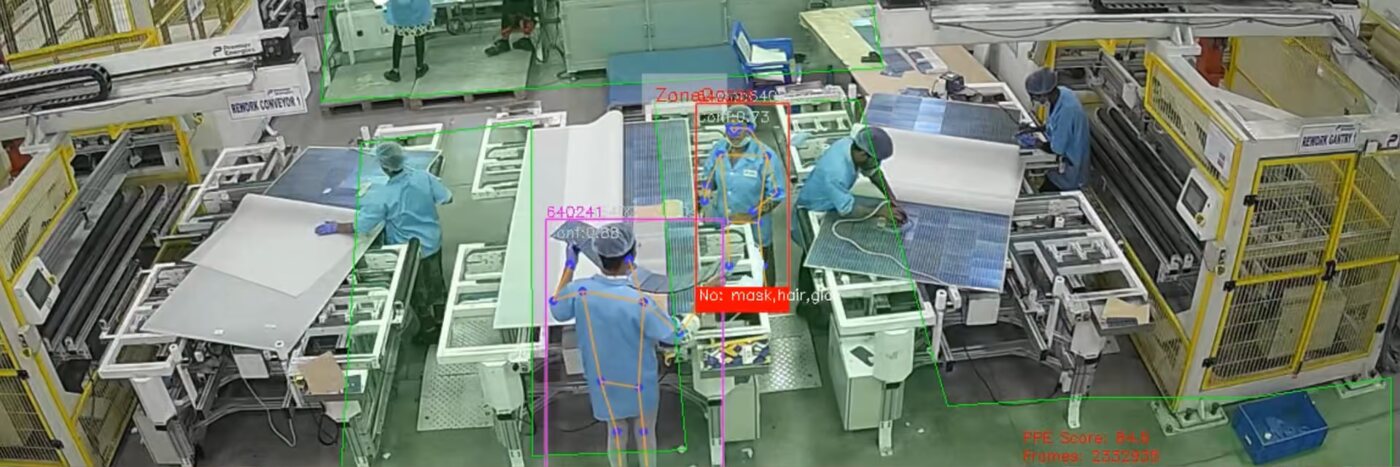
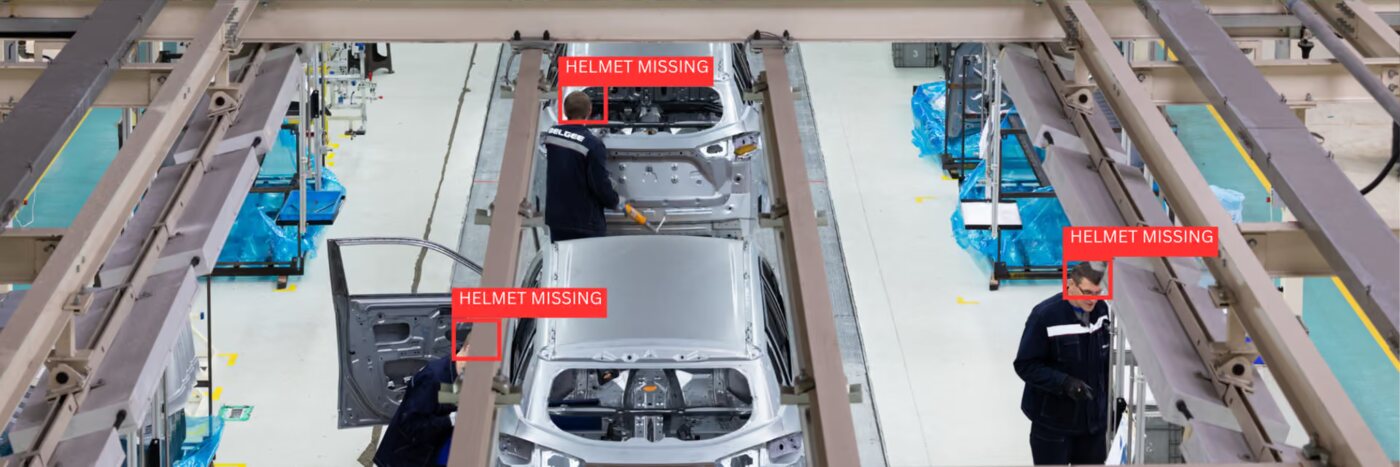
Nous cadrons ces règles avec vous avant l'installation.
La caméra lit l'étiquette, le numéro de série ou le Data Matrix, puis compare à ce que l'ordre de fabrication attend. Si les deux diffèrent, la pièce est bloquée avant l'emballage.
Chaque lecture laisse une trace : quand, quelle valeur, quelle décision. C'est ce que vos clients demandent en audit.
Le traitement se fait à côté de la ligne. Vos images restent chez vous.
| Acquisition | Caméra industrielle ou de profondeur, objectif et éclairage choisis selon la pièce. L'éclairage fait la moitié du résultat. |
|---|---|
| Traitement | Calculateur embarqué au poste, avec accélération matérielle. Fonctionne sans internet. |
| Interface | Écran au poste, verdict lisible de loin. Administration web sur votre réseau local. |
| Intégration | Sortie automate, export de fichiers, ou API vers votre système de production. |
| Données | Stockage local, sauvegarde réseau optionnelle. Aucun envoi vers un cloud. |
| Évolution | Le modèle se réentraîne avec les images de votre ligne. |
La vision se prouve avant de s'acheter.
Vous nous confiez des pièces bonnes et défectueuses. Nous testons, puis nous disons ce qui est détectable.
Poste de démonstration sur votre ligne, en parallèle du contrôle actuel, pour mesurer le taux réel.
Mécanique, éclairage, calculateur et intégration automate montés dans nos ateliers.
Essais sur un lot connu, réglage des seuils, formation des opérateurs.
Si l'étude montre que le contrôle n'est pas fiable sur vos pièces, nous vous le disons à cette étape.
Envoyez-nous un cahier des charges, un schéma ou simplement une idée. Nous revenons vers vous sous deux jours ouvrés avec une première architecture et un budget.